東京大学 工学系研究科 機械工学専攻 2016年8月実施 機械工学第2部 問題3 Author 祭音Myyura (Based on SN's answer refined with GPT 6 Astra)
Description 原問題(平成29年度、PDF 11–14ページ)
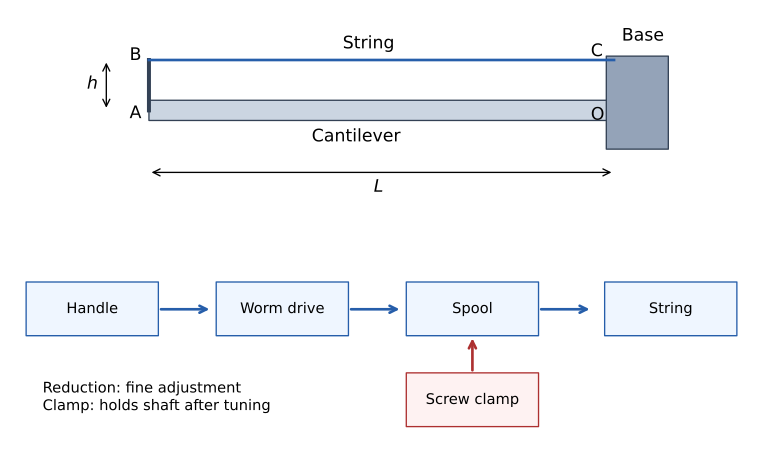
片持ちはりに平行に炭素鋼の弦を張った撥弦楽器を考える。はりの長さ・幅・厚さを L , w , t L,w,t L , w , t h h h
まず、はりを剛体とする。
弦の直径 d d d ρ \rho ρ f f f T T T v = T / ρ 0 v=\sqrt{T/\rho_0} v = T / ρ 0 ρ 0 \rho_0 ρ 0 f = 110 H z , L = 700 m m , d = 1.0 m m , ρ = 8.0 g / c m 3 f=110\,\mathrm{Hz},L=700\,\mathrm{mm},d=1.0\,\mathrm{mm},\rho=8.0\,\mathrm{g/cm^3} f = 110 Hz , L = 700 mm , d = 1.0 mm , ρ = 8.0 g/c m 3 T T T
弦を巻き取り、振動数を精密に調整し、張力を保持できる機構を考案して理由を述べる。
20 ∘ C 20^\circ\mathrm C 2 0 ∘ C 700 m m 700\,\mathrm{mm} 700 mm 30 ∘ C 30^\circ\mathrm C 3 0 ∘ C α = 1.0 × 10 − 5 K − 1 \alpha=1.0\times10^{-5}\,\mathrm{K^{-1}} α = 1.0 × 1 0 − 5 K − 1 20 ∘ C 20^\circ\mathrm C 2 0 ∘ C 110 H z 110\,\mathrm{Hz} 110 Hz 30 ∘ C 30^\circ\mathrm C 3 0 ∘ C E s = 200 G P a E_s=200\,\mathrm{GPa} E s = 200 GPa
次に、20 ∘ C 20^\circ\mathrm C 2 0 ∘ C
張力 T T T y ≪ L y\ll L y ≪ L T , h , L , y T,h,L,y T , h , L , y
5 を満たすヤング率 E E E T , h , L , y , w , t T,h,L,y,w,t T , h , L , y , w , t
1 の張力で、はりの中心軸両端間の直線距離 AO と弦長 BC の差を求める。h = 10 m m , L = 700 m m , w = 30 m m , t = 10 m m , E = 60 G P a h=10\,\mathrm{mm},L=700\,\mathrm{mm},w=30\,\mathrm{mm},t=10\,\mathrm{mm},E=60\,\mathrm{GPa} h = 10 mm , L = 700 mm , w = 30 mm , t = 10 mm , E = 60 GPa
はりのたわみを減らす方法を50字以内で述べる。
磁石とコイルによる電磁誘導以外で、弦の振動を電気信号に変換する方法を50字以内で述べる。
引抜き加工の長所と短所を、それぞれ50字以内で一つずつ述べる。
炭素鋼線の引抜きダイスに適した材料を一つ挙げる。
引抜き後の表面引張残留応力を緩和する、または圧縮残留応力を与える方法を一つ挙げる。
数値解は有効数字2桁とする。
题目描述
碳钢弦平行张设在长 L L L w w w t t t h h h
Kai (1)
両端固定弦の基本波長は λ = 2 L \lambda=2L λ = 2 L ρ 0 = ρ π d 2 / 4 \rho_0=\rho\pi d^2/4 ρ 0 = ρ π d 2 /4
f = 1 2 L T ρ 0 , T = π ρ d 2 L 2 f 2 . f=\frac1{2L}\sqrt{\frac{T}{\rho_0}},\qquad
\boxed{T=\pi\rho d^2L^2f^2}. f = 2 L 1 ρ 0 T , T = π ρ d 2 L 2 f 2 . SI単位で代入すると T = 149.012 … N T=149.012\ldots\,\mathrm N T = 149.012 … N
T = 1.5 × 10 2 N . \boxed{T=1.5\times10^2\,\mathrm N}. T = 1.5 × 1 0 2 N . (2)
巻取り軸をウォーム減速機で回し、軸にねじ式クランプを設ける。減速比を大きくして微小な巻取り量を調整でき、調律後はクランプを締めて逆転を防止する。弦端は軸に固定する。
(3)
Δ L = α L Δ T = 7.0 × 10 − 2 m m . \boxed{\Delta L=\alpha L\Delta T
=7.0\times10^{-2}\,\mathrm{mm}}. Δ L = αL Δ T = 7.0 × 1 0 − 2 mm . (4)
断面積を A = π d 2 / 4 A=\pi d^2/4 A = π d 2 /4 T 0 T_0 T 0
0 = T − T 0 E s A + α Δ T , T = T 0 − E s A α Δ T = 133.304 … N . 0=\frac{T-T_0}{E_sA}+\alpha\Delta T,
\qquad T=T_0-E_sA\alpha\Delta T=133.304\ldots\,\mathrm N. 0 = E s A T − T 0 + α Δ T , T = T 0 − E s A α Δ T = 133.304 … N . 線密度の微小変化を無視すると
f 30 = f 20 T T 0 = 104.0408 … H z ⟹ f 30 = 1.0 × 10 2 H z . f_{30}=f_{20}\sqrt{\frac{T}{T_0}}
=104.0408\ldots\,\mathrm{Hz}
\quad\Longrightarrow\quad
\boxed{f_{30}=1.0\times10^2\,\mathrm{Hz}}. f 30 = f 20 T 0 T = 104.0408 … Hz ⟹ f 30 = 1.0 × 1 0 2 Hz . (5), (6)
微小変形とし、軸力による曲げの二次効果を無視する。はりにはほぼ一定の曲げモーメント M = T h M=Th M = T h E I y ′ ′ = T h EIy''=Th E I y ′′ = T h
y = T h L 2 2 E I . y=\frac{ThL^2}{2EI}. y = 2 E I T h L 2 . よって
E I = T h L 2 2 y , I = w t 3 12 , E = 6 T h L 2 y w t 3 . \boxed{EI=\frac{ThL^2}{2y}},\qquad
I=\frac{wt^3}{12},\qquad
\boxed{E=\frac{6ThL^2}{ywt^3}}. E I = 2 y T h L 2 , I = 12 w t 3 , E = y w t 3 6 T h L 2 . (7)
中心軸の曲率半径を R = E I / ( T h ) R=EI/(Th) R = E I / ( T h ) θ = L / R \theta=L/R θ = L / R h h h
A O = 2 R sin θ 2 , B C = 2 ( R − h ) sin θ 2 . AO=2R\sin\frac\theta2,\qquad
BC=2(R-h)\sin\frac\theta2. A O = 2 R sin 2 θ , BC = 2 ( R − h ) sin 2 θ . したがって
A O − B C = 2 h sin θ 2 ≃ h L R = T h 2 L E I . AO-BC=2h\sin\frac\theta2
\simeq\frac{hL}{R}
=\frac{Th^2L}{EI}. A O − BC = 2 h sin 2 θ ≃ R h L = E I T h 2 L . E I = 150 N m 2 EI=150\,\mathrm{N\,m^2} E I = 150 N m 2 T = 149.012 … N T=149.012\ldots\,\mathrm N T = 149.012 … N
A O − B C = 7.0 × 10 − 2 m m . \boxed{AO-BC=7.0\times10^{-2}\,\mathrm{mm}}. A O − BC = 7.0 × 1 0 − 2 mm . (8)
はりの厚さを増して断面二次モーメントを大きくする。
(9)
弦を支持する突起に圧電素子を取り付け、振動力を電圧に変換する。
(10)
長所:切りくずを出さず、寸法精度と表面性状の良い細線を連続製造できる。
短所:加工硬化で延性が低下し、大きな減面には中間焼鈍が必要になる。
(11)
超硬合金(WC–Co)。
(12)
ショットピーニングにより表面に圧縮残留応力を与える。