東京大学 工学系研究科 機械工学専攻 2013年8月実施 機械工学第2部 問題3
Author
祭音Myyura (co-authored with GPT 6 Astra)
Description
問題3
下記の I、II、III すべてについて解答せよ。
なお、I の解答に答案用紙1枚と下書き用紙1枚を、II と III の解答合わせて答案用紙1枚と下書き用紙1枚を、それぞれ用いること。
I. 設計したシステムが故障する可能性を検討する。
原因となる事象 と の両方が生じた場合のみ、結果として故障事象 が生じる場合を図3-1に示す AND ゲートで、事象 または のいずれか一方でも生じれば、故障事象 が生じる場合を図3-1の OR ゲートで、それぞれ表すものとする。
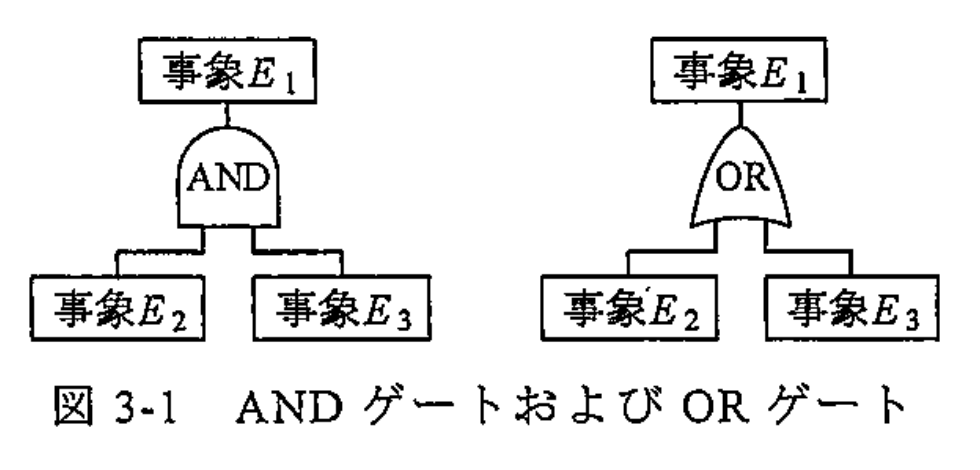
(1) 事象 が発生する確率を で表すとき、図3-1の AND ゲートの場合は となる。一方、図3-1の OR ゲートの場合は、 であるとき、 と近似できることを示せ。
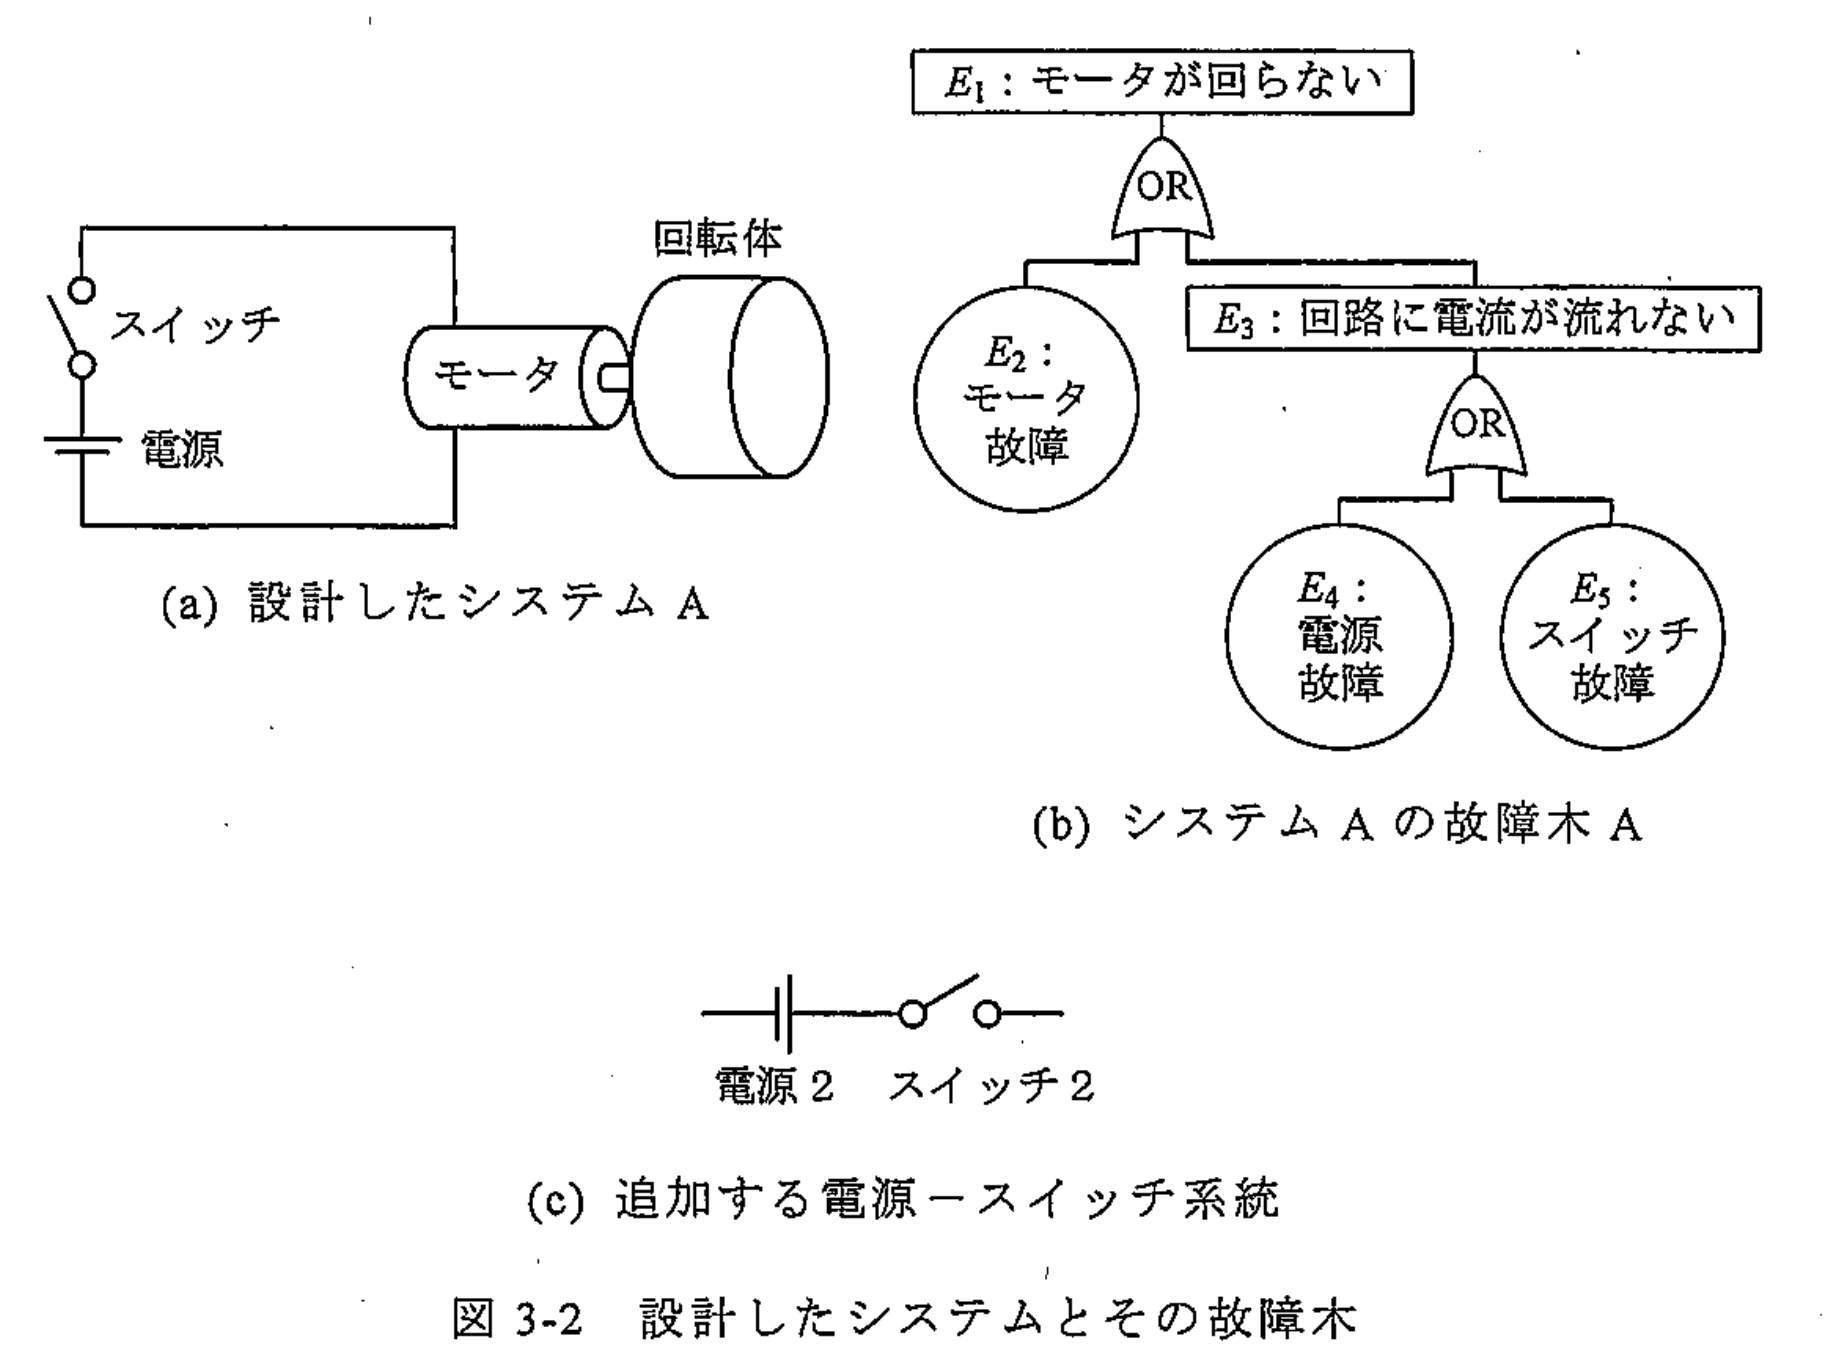
いま、回転体をモータで回転させるシステム(図3-2(a))において、「モータが回らない」故障が発生する原因は、図3-1に示すゲートを階層的に組み合わせた木構造(図3-2(b))で表現できるとする。ここで、下位(原因)の事象への分解を行う事象は四角で、下位の事象への分解を行わない基本事象は丸で、それぞれ表されている。また、木構造の頂上にあたる を頂上事象とよぶ。このように故障を解析した木構造を、故障木とよぶ。
(2) システムに、同様な機能要素を重複して持たせておくことによって、システム全体の故障の可能性を小さくすることができる。その考え方に基づき、図3-2(a)のシステム A に、図3-2(c)に示す電源-スイッチ系統を追加したシステム B を図示せよ。そのシステム B について「モータが回らない」故障の故障木 B を、図3-2(b)にならって図示せよ。なお、新たに記述する事象については適宜新たな記号 を割り当ててよい。
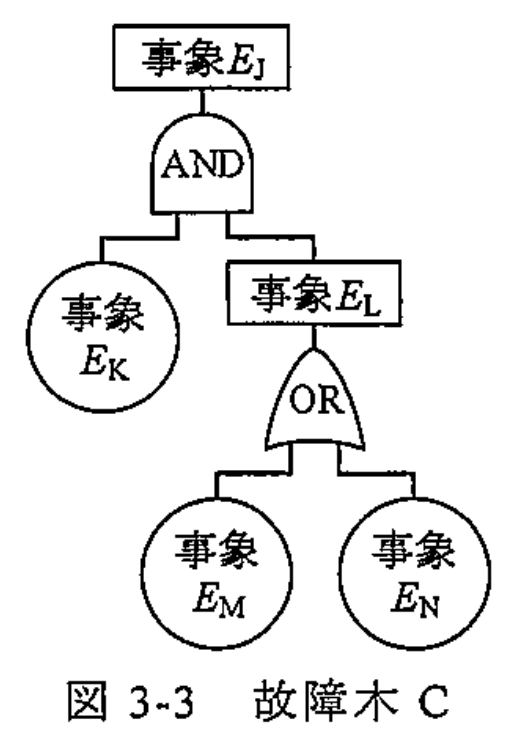
(3) 例として示す故障木 C(図3-3)は、丸で図示した基本事象を論理和 と論理積 で組み合わせた論理式で次式のように表現できる。
その論理式を、次式に示すブール代数の分配律
などを用いて、次式に示す積和標準形式(論理積の論理和の形)に変形することができる。
これにならって、図3-2(b)の故障木 A と、設問 (2) で求めた故障木 B を、それぞれ基本事象の積和標準形式で表現せよ。基本事象が生じる確率は1より十分小さいとき、求めた故障木 A と故障木 B の積和標準形式表現から、システム A よりもシステム B のほうが「モータが回らない」故障の可能性が小さいと推定できる理由を述べよ。
(4) 図3-2(b)の故障木 A および設問 (2) で求めた故障木 B に現れる丸で示した各基本事象 の確率がすべて であると仮定したとき、設問 (1) の結果を用いて故障木 A と故障木 B それぞれの頂上事象 の確率 を計算せよ。
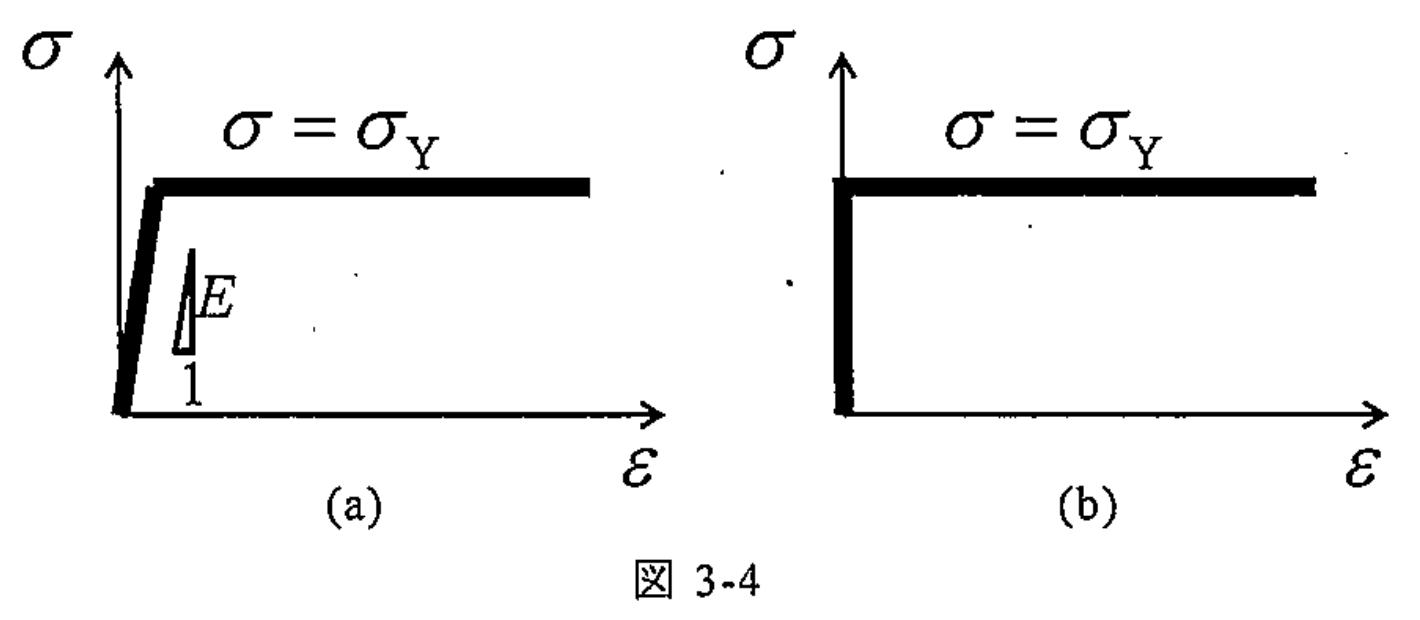
II. 回転体の製造を非切削加工で行うことを考える。初期高さが 、半径が なる円柱(円板)を平板工具で圧縮し、円柱は軸対称に変形する。塑性変形が弾性変形より十分大きい場合を考えると、変形中の応力-ひずみ関係は、図3-4(a)の弾完全塑性体から、弾性変形を無視した図3-4(b)の剛完全塑性体で近似できる。以後、剛完全塑性体で近似する場合を考える。塑性変形中に円柱が高さ 、半径 となった瞬間の、図3-5(b)に示した円柱内部の微小扇形要素の半径 方向の力のつり合い式は、軸方向応力成分を として、式 (4) で与えられる。ただし、軸方向応力成分 は 方向に一様であり、円柱側面のたる状の変形は無視する。 はまさつ係数()で、まさつ力は円柱中心を向いている。
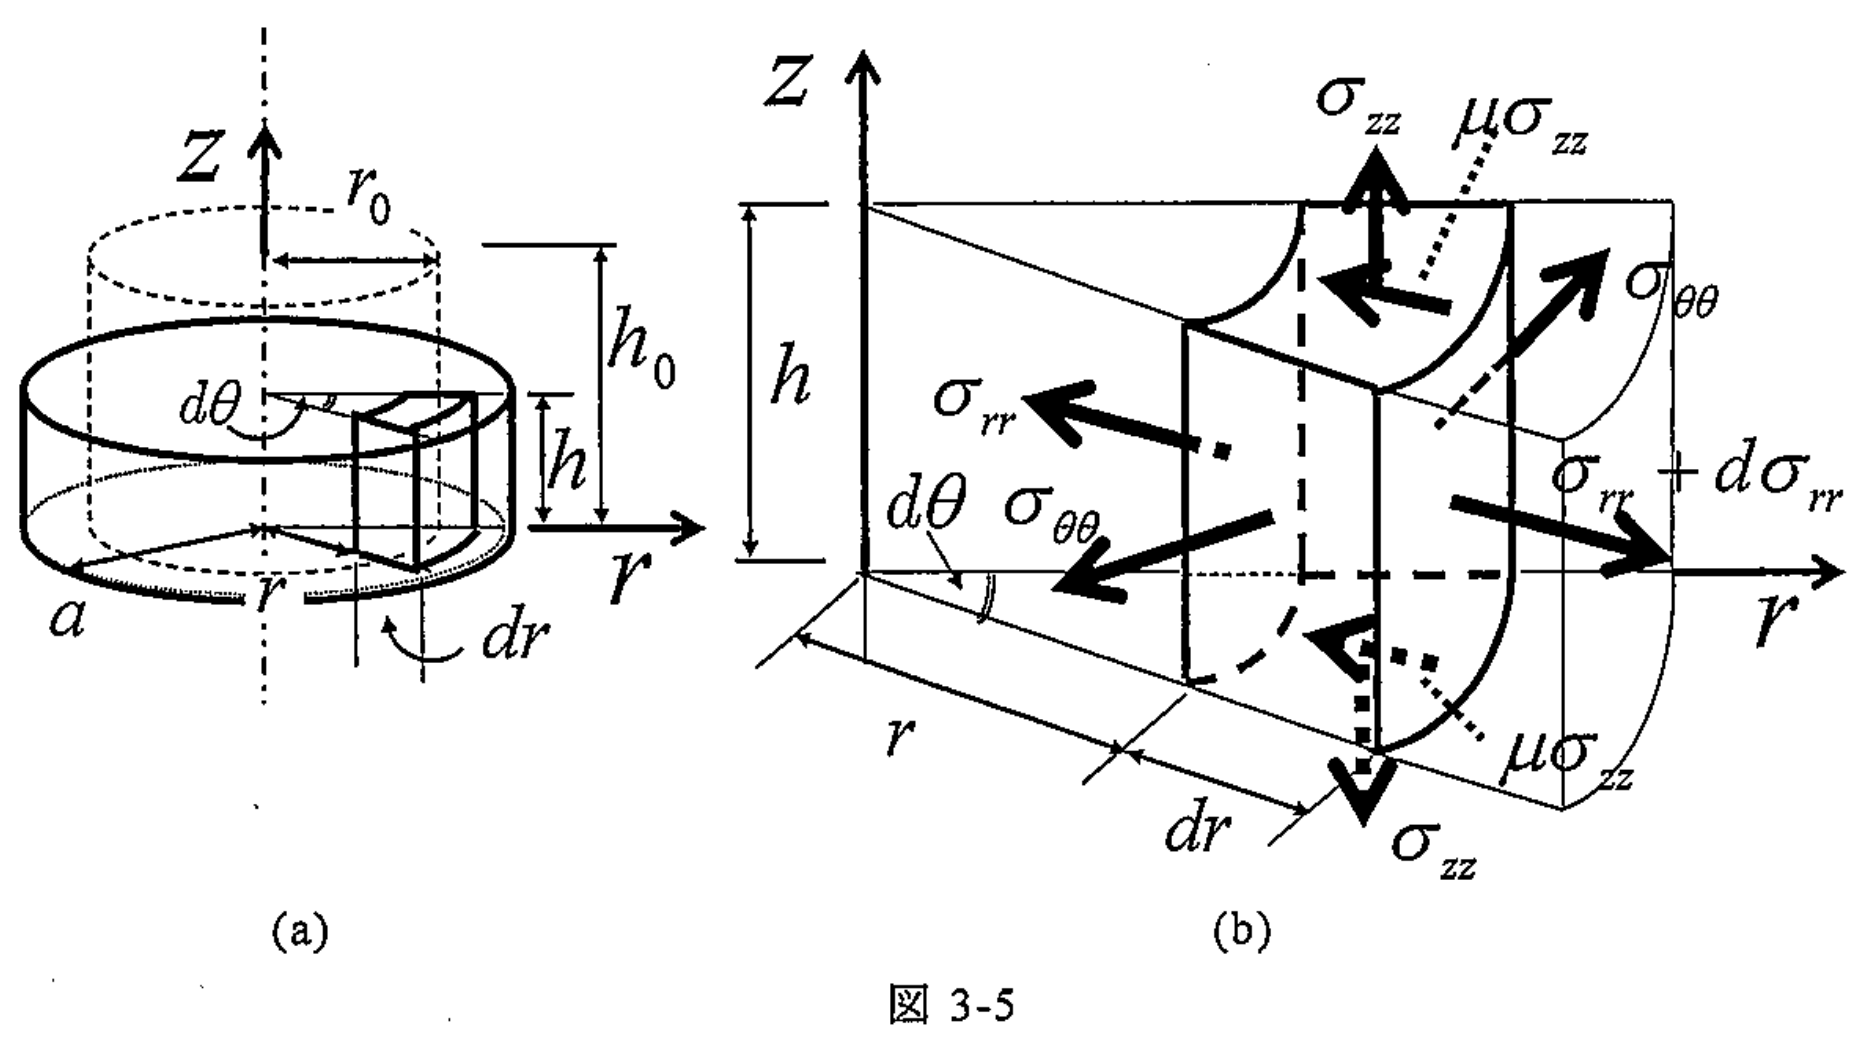
(1) 軸方向応力成分 を求めるために、式 (4) を積分し積分定数 を含んだ形で表せ。
(2) 降伏応力を とすれば降伏条件は と表されるとする。降伏条件と自由表面での境界条件を利用して積分定数 を求め、軸方向応力成分 の半径 方向分布を求めよ。
(3) 軸方向応力成分 の半径 方向分布を、 を横軸として図示せよ。
(4) 円柱の半径 が同じである場合、円柱の高さ の大小、まさつ係数 の大小が、平板工具に作用する圧力におよぼす影響を50字以内で説明せよ。
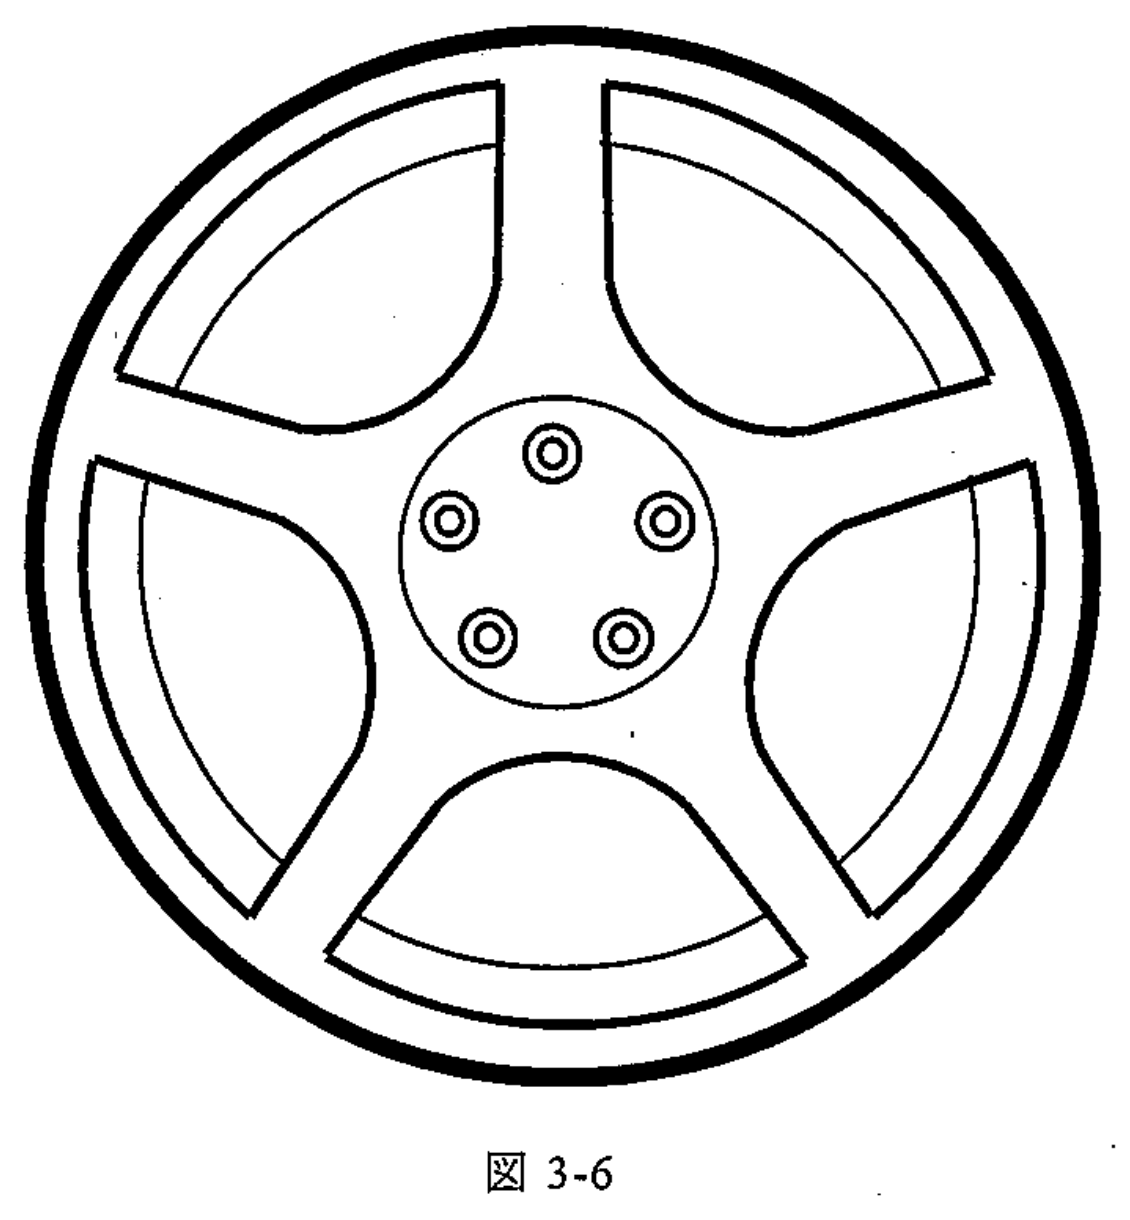
III. 図3-6は自動車のタイヤと車軸を連結するために利用されているホイールである。ホイールの設計と生産に関連した以下の問いに答えよ。
(1) ホイールは自動車の駆動力を伝達し、自動車の重量、運転時の動的な力などを支えている。このことを考えた場合、ホイールが備えるべき条件3項目以上を、箇条書きにて記せ。
(2) 自動車の燃費におよぼす影響を考えた場合、どのようなホイールが好ましいか、1項目を挙げ、理由を含め50字以内にて記せ。
(3) 円柱状のアルミニウム素材から、(a) 切削加工、(b) 鋳造、(c) 熱間鍛造加工で、アルミホイールを製造する場合を考える。(a) 切削加工、(b) 鋳造、(c) 熱間鍛造加工で製造の利点と欠点を、(a)~(c) をあわせて100字程度で記せ。
题目描述
问题3
回答以下 I、II、III 的全部问题。I 使用一张答题纸和一张草稿纸;II、III 合计使用另一张答题纸和一张草稿纸。
I. 考虑所设计系统发生故障的可能性。
只有原因事件 、 同时发生才导致故障事件 的情形,用图3-1中的 AND 门表示; 或 任意一个发生就导致故障事件 的情形,用 OR 门表示。
(1) 用 表示事件 发生的概率,图3-1的 AND 门满足 。证明:对于 OR 门,当 时,可以近似为 。
现考虑利用电动机驱动旋转体的系统(图3-2(a))。假设导致“电动机不转”故障的原因,可以用图3-1中的逻辑门分层组合成树形结构(图3-2(b))表示。其中,还需分解为下级原因事件的事件用矩形表示,不再分解的基本事件用圆形表示;树的最上层事件 称为顶事件。这种分析故障的树形结构称为故障树。
(2) 通过重复设置功能相同的元件,可以降低整个系统发生故障的可能性。基于这一思想,在图3-2(a)的系统 A 中增设图3-2(c)所示的电源-开关支路,画出所得系统 B。仿照图3-2(b),画出系统 B 发生“电动机不转”故障的故障树 B。对新增事件,可适当分配新的符号 。
(3) 图3-3中的示例故障树 C,可以通过逻辑或 、逻辑与 组合圆形所示的基本事件,表示为
利用下列布尔代数分配律等关系,
可变换为下列积之和标准形式,即若干逻辑与的逻辑或:
仿照此过程,将图3-2(b)的故障树 A 和 (2) 中求得的故障树 B,分别表示成基本事件的积之和标准形式。当基本事件的发生概率远小于1时,说明为什么从所得两种标准形式可以推断系统 B 比系统 A 更不容易出现“电动机不转”故障。
(4) 假设故障树 A 及 (2) 的故障树 B 中,用圆形表示的各基本事件均具有概率 。利用 (1) 的结果,分别计算故障树 A、B 的顶事件 的概率 。
II. 考虑通过非切削加工制造旋转体。用平板工具压缩初始高度 、半径 的圆柱(圆盘),使其轴对称变形。当塑性变形远大于弹性变形时,变形过程中的应力-应变关系,可由图3-4(a)的弹性理想塑性体近似为忽略弹性变形的图3-4(b)刚性理想塑性体。以下采用后一种近似。在塑性变形过程中,圆柱某一时刻的高度为 、半径为 。图3-5(b)所示内部微小扇形单元的径向力平衡关系为
其中 是轴向应力分量,在 方向均匀;忽略圆柱侧面的鼓肚变形。摩擦系数为 (),摩擦力指向圆柱中心。
(1) 为求轴向应力分量 ,对式 (4) 积分,写成含积分常数 的形式。
(2) 设屈服应力为 ,屈服条件表示为 。利用屈服条件和自由表面的边界条件求 ,进而求轴向应力 沿半径 的分布。
(3) 以 为横轴,画出 的径向分布。
(4) 当圆柱半径 相同时,在50字以内说明圆柱高度 、摩擦系数 的大小对作用于平板工具的压力有何影响。
III. 图3-6所示的车轮用于连接汽车轮胎与车轴。回答关于车轮设计和制造的以下问题。
(1) 车轮传递汽车驱动力,并承受汽车重量和行驶过程中的动态力等。考虑这些功能,以条目形式列出车轮至少应具备的3项条件。
(2) 考虑对汽车燃油经济性的影响,列出理想车轮的一项特征,并连同理由在50字以内说明。
(3) 考虑以圆柱状铝材为原料,通过 (a) 切削加工、(b) 铸造、(c) 热锻制造铝合金车轮。说明三种制造方法的优点和缺点,(a)~(c) 合计约100字。
Kai
I
(1) 基本事象の独立性を仮定すると
積の項は二次の微小量である。
(2) 電源–スイッチの支路を二系統並列にし、どちらかが健全ならモータに給電できるようにする。 を各支路の給電不能、 を電源2・スイッチ2の故障とする。
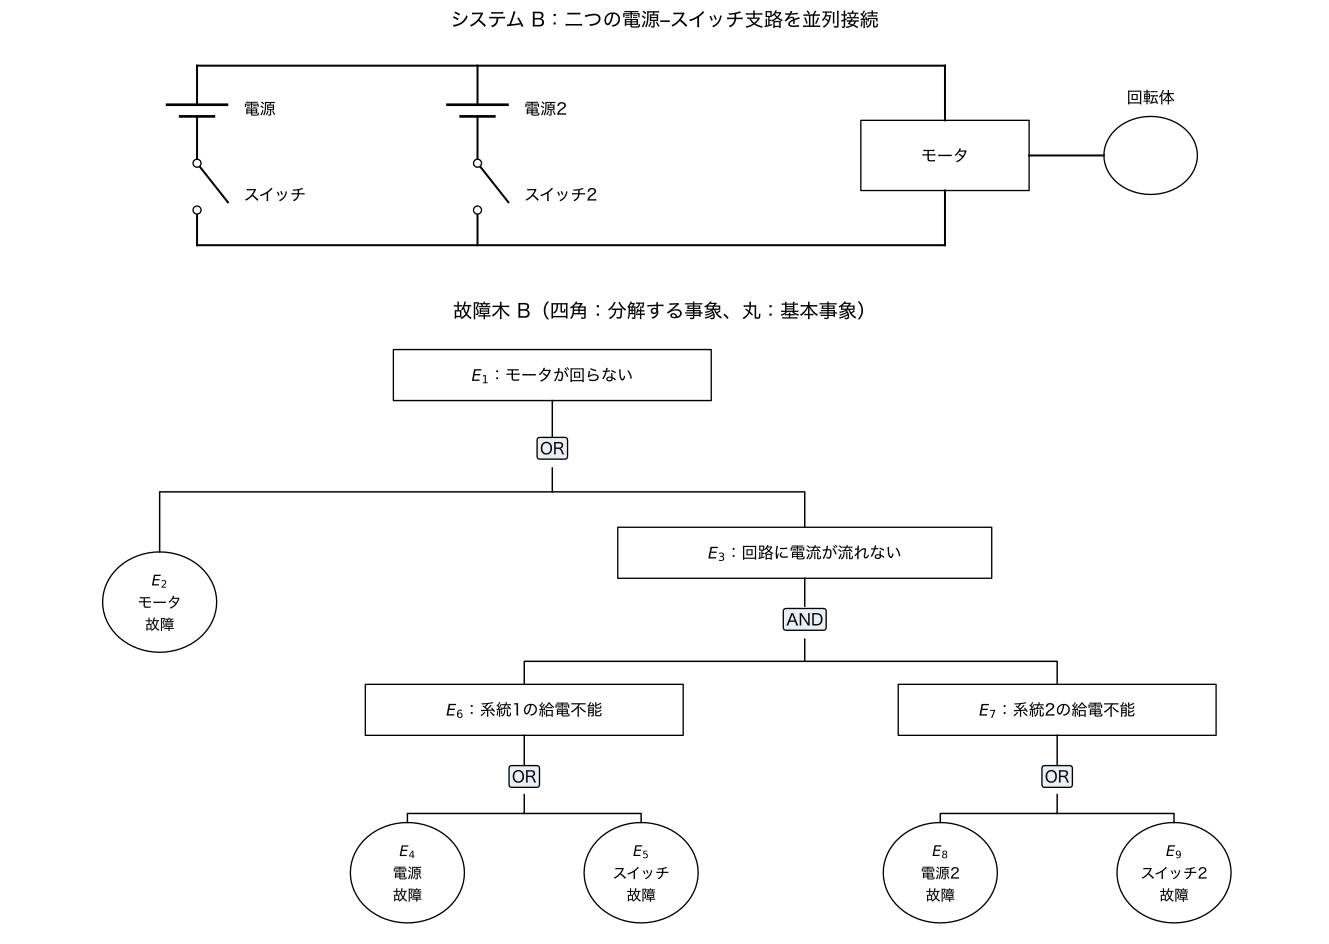
(3)
A では電源またはスイッチの一故障で給電不能となるが、B では両支路の故障が必要である。独立で低確率の基本事象なら、電源系の故障確率が一次から二次に小さくなる。
(4) とし、OR を和で近似して
II
(1)・(2) 変数分離して 。 と降伏条件より なので
(3) 中心で 、外周で となる。 では外周へ向かって増加し、圧縮応力の絶対値は減少する。 では一様である。
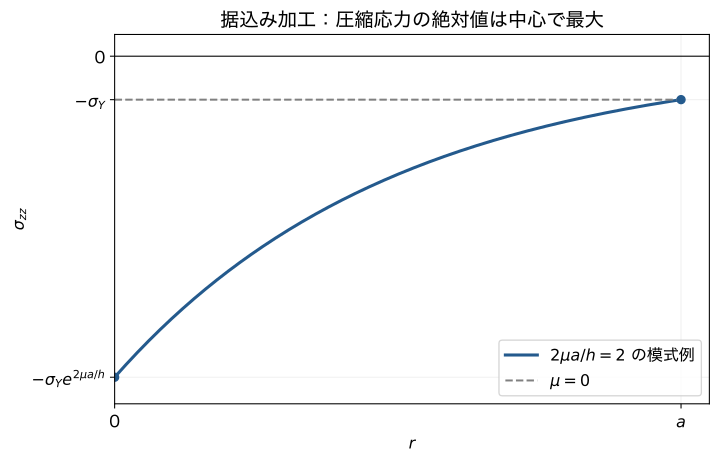
(4) 高さが小さく摩擦係数が大きいほど、中心部の圧縮応力が増し、工具に必要な圧力が高くなる。
III
(1)
- 車重、駆動・制動トルク及び横力に耐える強度。
- 繰返し荷重に対する疲労強度と、衝撃に対する靱性。
- 過大に変形しない剛性。
- 振れ・偏心が小さい寸法精度と良好な回転バランス。
- 軽量性、耐食性及びタイヤを保持する気密性。
(2) 軽量なホイール。並進・回転慣性が減り、加速に必要なエネルギーを抑えられるため。
(3) 切削は精度が高いが材料損失と加工費が大きい。鋳造は複雑形状を安価に量産できるが鋳巣などが生じやすい。熱間鍛造は緻密で高強度・軽量化に適するが、金型・設備費が高く形状に制約がある。