神戸大学 工学研究科 機械工学専攻 2018年8月実施 生産工学・制御工学 問題1
Author
祭音Myyura (co-authored with GPT 6 Astra)
Description
問題[1],[2]は別々の答案用紙に回答すること。
[1] 以下の(1)~(4)の問いに答えよ。
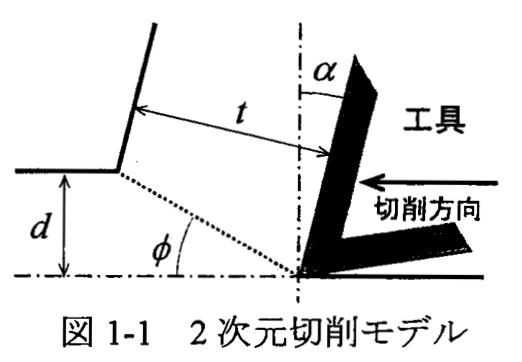
(1) 図1-1に示す2次元切削モデルについて次の問いに答えよ。
- (a) 図中の角度 の名称を示せ。
- (b) 図中の角度 の値によって切削力の大きさが決まるが, が と では切削力が大きいのはどちらか示せ。また,その理由を簡潔に説明せよ。
- (c) 工具材料に要求される特性を2つ挙げて,その特性が必要となる理由を説明せよ。
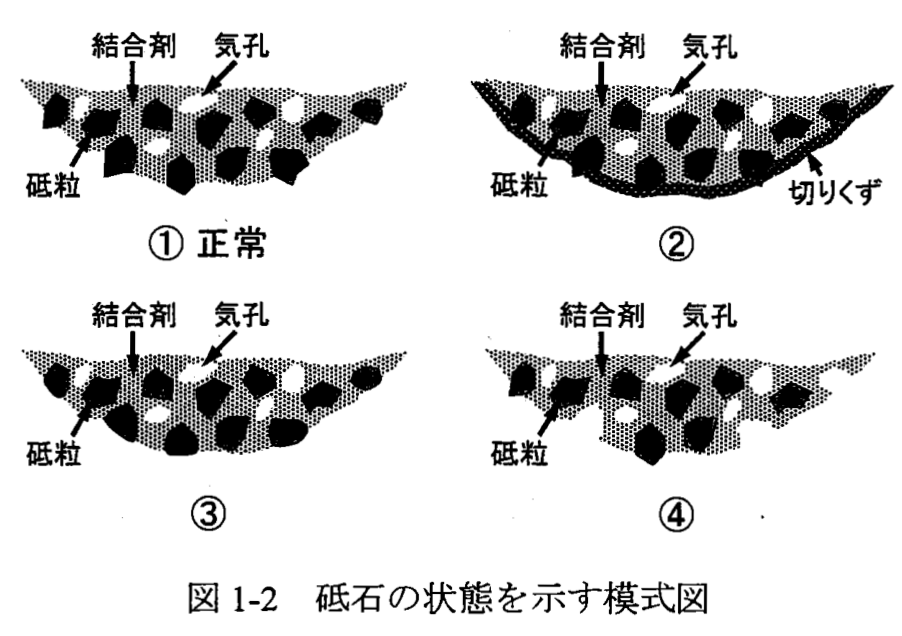
(2) 図1-2の砥石の状態を示す模式図を見て次の問いに答えよ。
- (a) 図中①の正常な砥石の状態に対して,砥石の切れ味が劣化する②,③,④の状態がどのように呼ばれているかを示せ。
- (b) 図中②と③の砥石の状態で,砥石の切れ味が劣化する理由を説明せよ。
- (c) 砥石の自生作用という現象を説明せよ。
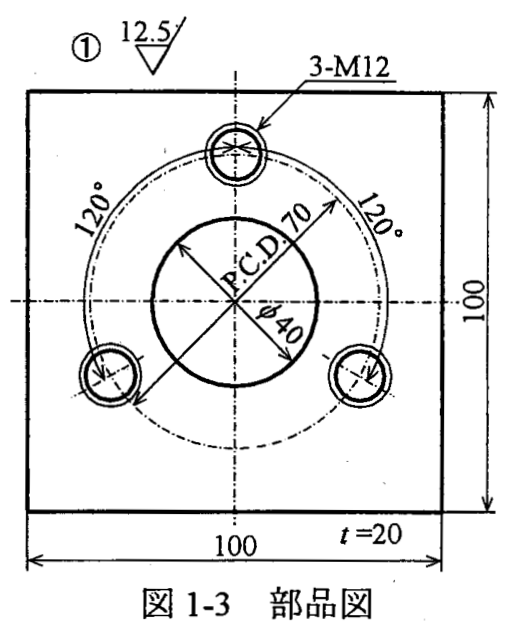
(3) 図1-3に示す部品番号①の部品図を見て次の問いに答えよ。
- (a) “M12” および “3-M12” の意味を説明せよ。
- (b) の鋼板(材質は S45C)からこの部品を加工するために必要な切削工具を列挙せよ。
(4) 工作機械における “母性の原理” を簡潔に説明せよ。
题目描述
问题[1]、[2]须分别在不同的答题纸上作答。
[1] 回答下列第(1)~(4)问。
(1) 关于图1-1所示的二维切削模型,回答下列问题。
- (a) 写出图中角度 的名称。
- (b) 切削力大小随图中角度 的值而定。比较 与 两种情形,指出哪种情形的切削力较大,并简要说明理由。
- (c) 列举刀具材料必须具备的两种性能,并说明需要这些性能的原因。
(2) 根据图1-2所示砂轮状态示意图,回答下列问题。
- (a) 相对于图①中的正常砂轮状态,图②、③、④中导致砂轮切削能力下降的状态分别叫什么?
- (b) 说明图②和图③中的砂轮切削能力下降的原因。
- (c) 说明砂轮的自锐作用这一现象。
(3) 根据图1-3中零件编号①的零件图,回答下列问题。
- (a) 说明“M12”和“3-M12”的含义。
- (b) 列出从 的钢板(材料为 S45C)加工出该零件所需的切削刀具。
(4) 简要说明机床中的“母性原则”。
图1-1标明刀具、切削方向与各角度;图1-2标明磨粒、结合剂、气孔及切屑;图1-3保留零件尺寸、孔位、螺纹和表面粗糙度标注。
Kai
(1)
(a) 。
(b) の方が大きい。切削幅を とすればせん断面積は であり、 が小さいほど大きい。同じ被削材・切込みでせん断降伏応力を一定とみなすモデルでは、必要なせん断力が増えるためである。
(c) 例えば次の二つである。
- 高温硬さ・耐熱性:切削熱が生じても刃先が軟化・塑性変形しないこと。
- じん性・耐欠損性:切削抵抗の変動や衝撃によるチッピング・破損に耐えること。
(2)
(a) 。
(b) ②では切りくずが気孔を塞ぐ、または切れ刃に付着して覆うため、切りくずの排出と砥粒の切込みが妨げられる。③では砥粒の切れ刃が摩耗して平坦になり、鋭い刃として切削せず工作物をこするため、研削抵抗・発熱が増える。
(c) 砥粒の切れ刃が鈍化すると研削抵抗が増し、砥粒の適度な微小破砕や脱落が起きて新しい切れ刃が現れる。こうして砥石が切れ味を更新する働きが自生作用である。過度な脱落による目こぼれとは区別する。
(3)
(a) Mはメートルねじ、12は呼び径 を示す。ピッチを省略したM12は並目ねじで、ピッチは 。「3-M12」はこのねじ穴が3箇所あることを表す。
(b) 必要な加工と工具の一例は次のとおり。
| 加工 | 工具 |
|---|---|
| 上下面を削り厚さ20 mmにする | 正面フライス |
| 外周4面を削り100 mm角にする | エンドミル |
| 穴位置の位置決め | スポットドリル/センタドリル |
| M12の下穴を加工する | 下穴用ドリル(径約10.2〜10.25 mm、使用タップの指定による) |
| M12のめねじを加工する | M12タップ |
| 中央の直径40 mm穴を加工する | 下穴ドリルと中ぐり工具、または輪郭加工用エンドミル |
| 穴入口・外周のかえりを除く | 面取り工具 |
(4)
工作機械の運動誤差が工作物の形状・寸法に転写され、通常の創成加工では加工精度が機械自身の運動精度に支配されるという原理である。機械の精度を超える加工には、誤差平均化や計測に基づく補正などの工夫が必要となる。